


Zprávy
Domov / Zprávy / Novinky z oboru / Rotační lisování vs. vyfukování: Výběr na základě velikosti a objemu součásti
5000-litrový zásobník chemikálií potřebuje jednotnou tloušťku stěny, ale 2-litrovou láhev je třeba vyrobit během několika sekund. Tyto dva produkty vyžadují různé výrobní procesy a volba mezi rotačním lisováním a vyfukováním závisí na velikosti dílu, uniformitě stěny, ročním objemu a investicích do nástrojů. Stručně řečeno, pokud potřebujete velké odolné duté díly s konzistentními stěnami, rotační lisování vyhrává. Pokud potřebujete vysokorychlostní výrobu malých až středních nádob ve velkém množství, vyfukování vyhrává.
Oba tyto procesy vytvářejí duté plastové díly, ale dávají různé výsledky. Před prozkoumáním technických limitů zvažte rychlé srovnání hlavních nákupních úvah.
Vyfukování funguje nafouknutím roztavené plastové trubky uvnitř dutiny formy. Tlak vzduchu tlačí baňku proti stěnám formy a díl se rychle ochlazuje, protože povrch formy absorbuje teplo. Doby cyklů pro vytlačování vyfukováním se často pohybují od 30 sekund do několika minut, v závislosti na hmotnosti součásti a tloušťce stěny. Protože tlak vzduchu je tvářecí silou, geometrie součásti je omezena na tvary, které mohou být rovnoměrně vyfukovány směrem ven z centrálního předlisku.
Rotační lisování funguje jinak. Forma obsahující plastový prášek se zahřívá při pomalém otáčení ve dvou na sebe kolmých osách. Prášek se roztaví a pokryje vnitřní povrch, čímž vznikne jednotná tloušťka na všech plochách. Během tváření není vyvíjen žádný tlak. Forma se pak při převalování otáčí chladicí komorou, čímž plast postupně tuhne. Doba cyklů obvykle trvá od 20 minut do více než hodiny, u větších částí to trvá déle.
Při vyfukování může baňka v rozích ztenčit a v oblastech hlubokého tažení se nerovnoměrně natáhnout. Rotační lisování podporuje rovnoměrné rozložení stěn, protože omílání prášku ukládá materiál stejnou rychlostí přes každý povrch. Tento rozdíl se stává kritickým u produktů s hlubokými prohlubněmi, složitými obrysy nebo velkými plochými nebo zakřivenými povrchy. Rotačně tvarované stěny nevykazují svírací švy nebo svarové linie běžné u vyfukovaných nádob.
Nástroje pro vyfukování jsou obecně vyrobeny z oceli nebo hliníku a jsou opracovány v úzkých tolerancích. Vysoké tlaky uvnitř vyfukovacích forem vyžadují těžké upínací systémy a kalené povrchy dutin. Náklady na nástroje se liší v závislosti na složitosti součásti a požadavcích na více dutin. U typického průmyslového kontejneru se nástroje vyfukovací formy mohou pohybovat od mírných nákladů na nastavení jednoduché jednodutinové formy až po podstatnou investici do vícedutinové velkoobjemové výroby. Nástroje jsou odolné a často vydrží statisíce až miliony cyklů.
Rotační lisovací nástroje jsou vyrobeny z plechu nebo litého hliníku, svařované po částech. Protože není přítomen žádný vnitřní tlak, lehčí konstrukce a jednoduché svařence mohou stále vytvářet vysoce kvalitní povrchy. Výroba je rychlejší a levnější než obráběné vyfukovací formy. Doby výroby nástrojů pro rotační tváření jsou obecně kratší. Kompromisem je dlouhá životnost: plechové formy se opotřebovávají rychleji než vyfukovací formy z kalené oceli, zejména při častých změnách barev a tepelných cyklech. U malosériové výroby v řádu stovek až několika tisíc jednotek ročně však úspory na nástrojích obvykle činí rotační lisování možností s nižšími celkovými náklady.
| Parametr | Rotační lisování | Vyfukování |
|---|---|---|
| Doba cyklu | 20 minut až 1 hodina | 30 sekund až 3 min |
| Náklady na nástroje | Nízká až střední | Střední až vysoká |
| Dodací lhůta pro nástroje | Kratší | Delší |
| Život plísní | Roky s údržbou | Velmi dlouhé |
| Tloušťka stěny | Jednotné, 4 až 20 mm | Tenký, 0,5 až 3 mm |
| Maximální velikost dílu | Velmi velké (až 20 000 l) | Omezeno kapacitou stroje |
| Složitost designu | Vysoké, zalisované vložky povoleny | Omezeno geometrií předlisku |
| Materiálové možnosti | PE, PP, PVC, PA, fluoropolymery | HDPE, LDPE, PP, PET, PVC |
Bod zvratu mezi těmito dvěma procesy závisí na vašem ročním objemu a velikosti dílu. U malých dílů s vysokými požadavky na výkon amortizuje vyfukování náklady na nástroje v milionech jednotek. U velkých dílů s menším objemem se rotační lisování vyhne nadměrným investičním nákladům a zátěži na údržbu nástrojů.
Rotační lisování podporuje mnohem větší rozsah konstrukční geometrie. Nedochází k uštípnutí baňky, takže linie formy lze umístit na zakřivené přechody tváří spíše než na rovné švy. Zalisované závity, kovové vložky a vnitřní žebra lze zabudovat bez sekundárních operací. Tloušťka stěny se může lokálně měnit změnou teploty formy nebo přidáváním prášku během doby cyklu. Poloměry rohů mohou být velkorysé pro snížení koncentrace napětí.
Vyfukování má specifická konstrukční omezení. Otvory v krku vyžadují přesnou kontrolu, hluboké podříznutí je obtížné a tloušťka stěny se často liší od základny k rameni. To znamená, že vyfukování vyniká v aplikacích, kde lehké, tenkostěnné nádoby dobře fungují, jako jsou lahve, kanystry a malé průmyslové obaly.
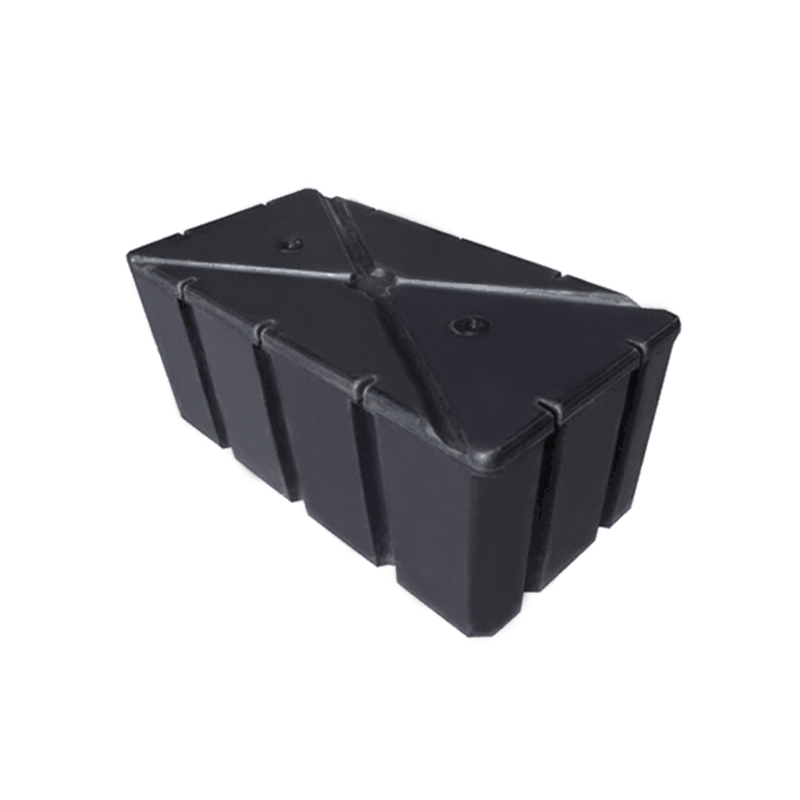
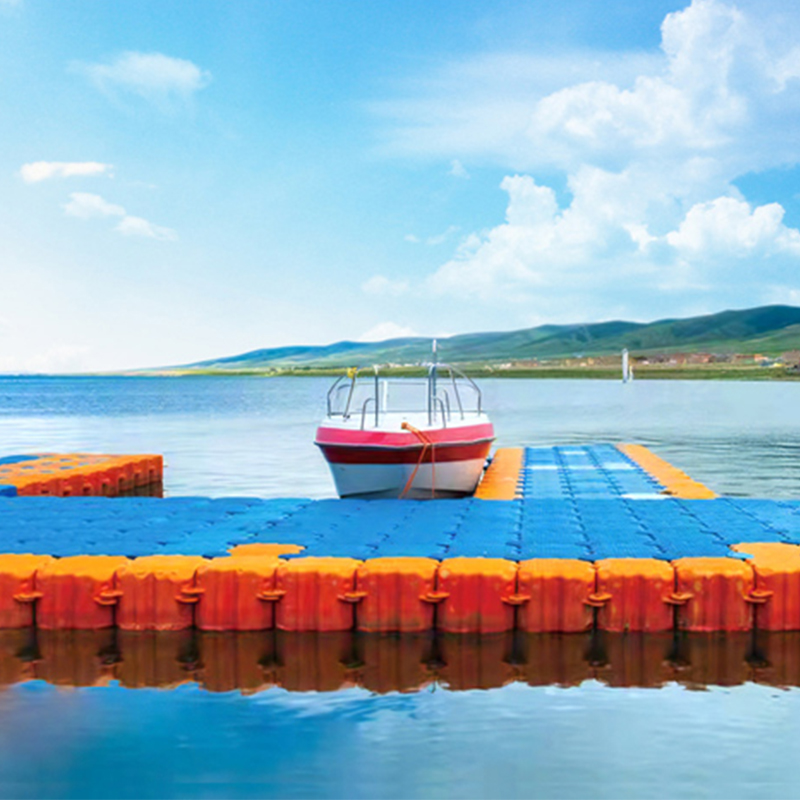
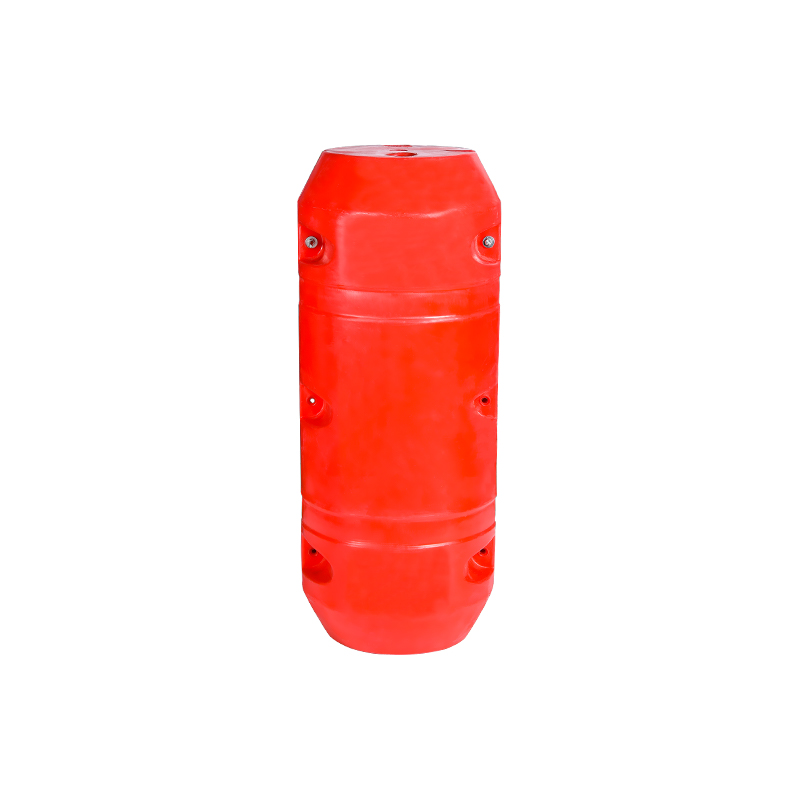
Mezi běžné vyfukované produkty patří láhve na detergenty, palivové nádrže pro malé motory, zemědělské obaly a malé průmyslové nádoby. Mezi běžné rotačně lisované produkty patří chemické skladovací nádrže, velké vodní nádrže, aditivní nádrže, sudy pro akvakulturu, silniční zábrany, kryty strojů, plováky a velké zakázkové duté díly.
Pro a rotačně tvarovaná PE zásobní nádrž s kuželovým dnem stejnoměrná tloušťka stěny zabraňuje vzniku slabých míst, když nádrž obsahuje agresivní chemikálie. Stejná konstrukce při vyfukování by riskovala nekonzistentní rozložení materiálu na kuželové části.
Vyfukování spoléhá hlavně na termoplasty, které odolají vnitřnímu tlaku vzduchu během tváření. Nejběžnější volbou je polyethylen s vysokou hustotou (HDPE), následovaný polypropylenem (PP) a PET. Lze použít některé technické plasty, ale je třeba vzít v úvahu jejich pevnost v tavenině. Do pryskyřice lze přidat aditiva, jako jsou UV stabilizátory a barevné předsměsi.
Rotační lisování umožňuje širší seznam pryskyřic. Práškový LLDPE, LDPE, HDPE, PP, PVC, nylon a fluoropolymery fungují dobře. Proces probíhá při okolním tlaku, takže materiály s vyšší molekulovou hmotností, které jsou pevnější a odolnější vůči prasklinám při namáhání, mohou vznikat bez vnitřního tlaku. Pro venkovní expozici je spolehlivým standardem rotačně tvarovaný PE s přidanými UV stabilizátory.
Uvažujme 500litrový zásobník s roční poptávkou kolem 1000 kusů. Vyfukovací forma může být postavena pro vyšší propustnost, ale náklady na nástroje zůstávají vysoké a tloušťka stěny nemůže dosáhnout konzistentních 8-10 mm potřebných pro strukturální tuhost. Rotační lisování s vyrobenou formou může vyrobit nádrž se silnými, stejnoměrnými stěnami a náklady na nástroj se vyplácejí v průběhu celého výrobního cyklu.
Nyní zvažte malou 2-litrovou nádobu s roční potřebou 2 milionů kusů. Vyfukováním se vyrábí jeden díl každých pár sekund, přičemž hliníkové formy přežijí celý výrobní cyklus. Rotační lisování nemůže odpovídat tempu dodávky, takže vyfukování zůstává správnou volbou pro kompaktní velkoobjemové obaly.
Rozhodnutí je zřídka o tom, který proces je obecně lepší. Jde o to, co váš produkt vyžaduje a co váš roční objem unese.
Pro systémy úpravy vody potřebují zásobníky a dávkovací sudy vynikající chemickou odolnost a dlouhou životnost. A rotačně tvarovaná dávkovací a míchací nádrž s kuželovým dnem s odklápěcím krytem demonstruje typický design, kde rovnoměrná tloušťka stěny a zalisované detaily otvoru podporují spolehlivé míchání. Tvar kuželového dna napomáhá úplnému vyprázdnění chemikálií bez hromadění.
V akvakultuře jsou velké nádrže vystaveny agresivnímu prostředí. Rotačně tvarovaná 7tunová chovná nádrž z PE by bylo obtížné vyrobit konzistentně s vyfukováním, protože stěna musí zůstat silná na všech površích, zatímco tvar nádrže zůstává modulární. Tam, kde vyfukování nabízí výhodu rychlosti, rotační formování nabízí velkoobjemovou kapacitu na díl a spolehlivou strukturální integritu pro dlouhodobý provoz za mokra.
Pokud váš projekt zahrnuje velmi velké díly, velkou tloušťku stěny, malé až střední objemy nebo zakázkové návrhy, které vyžadují vložky a složitou geometrii, zvolte rotační lisování. Pokud je vaším produktem malá nádoba, má jednoduchý tvar, vysoký roční výkon a vyžaduje rychlé doby cyklu, zvolte vyfukování.
Pro kupující, kteří hodnotí rotačně tvarované řešení, kontrola konzistence materiálu, tloušťky rohů a historie údržby nástrojů ochrání investici. Dobře strukturovaný partner pro rotační formování může diskutovat o návrhu formy, jakosti materiálu a krocích vylepšení před zahájením výroby.


 vesnice wuyuqiao, město Henghe, město Cixi, provincie Zhejiang
 +86-15257871220
 [email protected]
